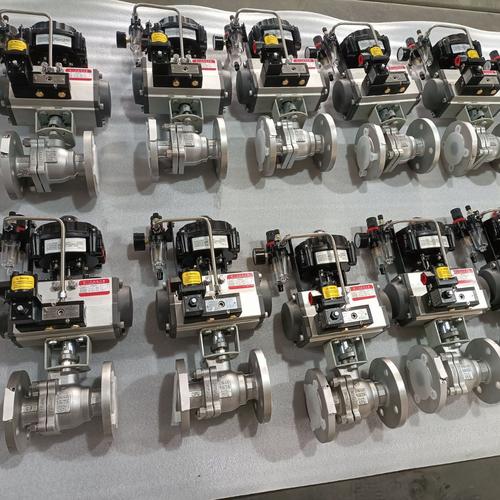
高精密阀体的水玻璃精密铸造工艺 不锈钢精铸加工关键技术解析
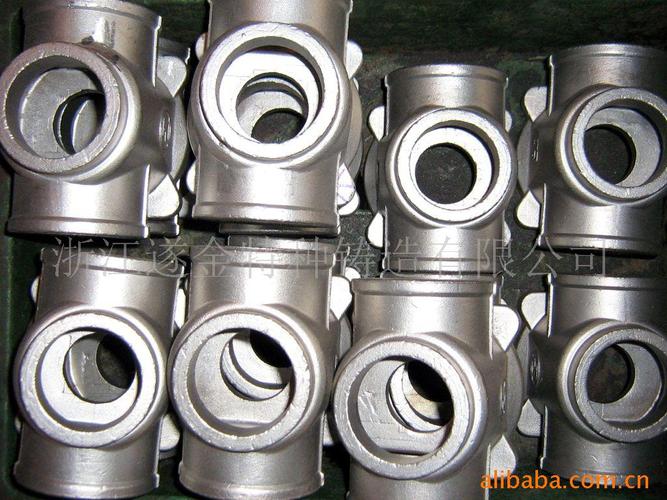
在工业流体控制领域,阀体作为管道系统的核心部件,其精度与可靠性直接关系到整个装置的安全运行。尤其在不锈钢阀体制造中,高精密阀体对尺寸公差、表面质量和内部致密度提出了严苛要求。水玻璃精密铸造工艺凭借成本低、适应性强的优势,成为不锈钢精铸加工的重要途径之一。如何在水玻璃工艺下实现高精密阀体的稳定生产,仍需要从材料、工艺与控制环节进行系统优化。
一、水玻璃工艺在不锈钢精铸中的定位
水玻璃(硅酸钠)粘结剂体系是熔模铸造中应用历史最悠久的工艺之一。与硅溶胶工艺相比,水玻璃工艺具有模壳强度高、制壳周期短、原材料成本低的显著特点速硬化,适合中等批量、结构复杂的不锈钢阀体生产。对于高精密阀体而言,水玻璃工艺的主要挑战在于模壳的高温性能与尺寸稳定性——若控制不当,易出现跑火、粘砂、尺寸超差等缺陷。因此,必须针对阀体结构特点对水玻璃工艺进行精细化设计。
二、阀体精密铸造的工艺路线
不锈钢阀体的精密铸造通常包括蜡模制备、制壳、脱蜡、焙烧、熔炼浇注和后续处理六个阶段。在水玻璃工艺中,制壳环节是决定精度的核心:
- 蜡模与组树:采用中温蜡料注塑成型,蜡模尺寸需按不锈钢收缩率(通常1.5%–2.0%)进行补偿。组树时合理布置浇注系统,确保阀体法兰和流道部位补缩充分。
- 制壳:面层采用水玻璃与锆英粉配制涂料,撒锆英砂;背层采用水玻璃与高铝粉(或莫来粉)涂料,撒煤矸石砂。面层涂料粘度控制在25–30s(流杯法),每层干燥时间根据环境温湿度调整,通常面层干燥6–8小时,背层4–6小时。总层数根据阀体壁厚与尺寸确定,一般4–6层。
- 脱蜡与焙烧:采用高压蒸汽脱蜡,随后在950–1050℃下焙烧2–4小时,使水玻璃中的钠氧化物充分转变,降低模壳高温蠕变。
- 熔炼浇注:不锈钢(如304、316、CF8M等)采用中频感应炉熔炼,浇注温度控制在1550–1600℃,采用快速浇注以减少氧化夹杂;浇注后模壳冷却至室温再进行清砂。
三、高精密阀体的关键控制点
1. 尺寸精度控制
水玻璃模壳在高温下易发生变形,对于尺寸公差要求±0.05mm以内的高精密阀体,需采用以下措施:
面层采用细粒度锆英粉(325目以上),提高型腔表面光洁度;
背层增加莫来石砂比例,并采用逐层递减的涂料粘度,降低模壳热膨胀;
蜡模模具设计时引入补偿系数,借助3D扫描检测蜡模关键尺寸进行修模;浇注后采用专用检具对法兰面、流道中心线进行全尺寸检测。
2. 内部质量与致密度控制
高精密阀体要求无缩孔、气孔和裂纹。水玻璃工艺中的主要措施包括:
浇注系统采用底注式或阶梯式浇注,保证充型平稳;
在阀体厚大部位(如法兰根部、流道交汇处)设置冒口和冷铁,建立定向凝固;
严格控制熔炼过程中的脱氧与除气,钢水出炉前进行吹氩处理。
3. 表面质量控制
水玻璃工艺较易出现粘砂和麻面。通过控制面层涂料层数(两层面层)、砂粒粒度搭配以及模壳焙烧后的降温速率,可有效改善表面质量。对于流道内腔,可采用陶瓷芯或砂芯组合方式,确保内腔光洁度。
4. 热处理与后加工
不锈钢阀体浇注后一般进行固溶处理(1040–1120℃保温后急冷急热)以消除晶界碳化物。后续加工以定位基准统一为原则:优先以法兰面及流道中心线为基准进行车削和镗孔,确保最终装配精度。
四、常见缺陷与对策
水玻璃工艺中,高精密阀体常面临三类缺陷:
一是法兰面尺寸超差——通过定期检测压型模具磨损情况、控制蜡模冷却时间(30–60min脱模)来改善;
二是流道内腔粘砂——采用涂料灌涂工艺保证内腔涂层均匀,并在燥湿度适宜的制壳间完成操作;
三是厚大部位缩松——优化冒口尺寸与位置,结合模壳局部保温措施,延长冒口补缩时间。
通过以上系统性控制��水玻璃不锈钢精铸加工已能够稳定实现阀门通径DN50–DN300范围内高精密阀体的批量化生产,位置度公差控制在0.08mm以内。这一工艺路线兼顾了成本与性能的双重需求,适合石化、流体控制、通用工业阀门等关键零部件的制造场景,为高精密阀体提供了一种兼具经济性与可靠性的量产解决方案。
如若转载,请注明出处:http://www.szclcn.com/product/59.html
更新时间:2026-11-21 17:27:51